
Khám phá thêm

Bộ 6 công cụ cốt lõi trong IATF 16949
Nội dung chính
5 Core Tools là bộ 5 công cụ quản lý chất lượng cốt lõi được Hiệp hội Xe Ô tô Thế giới (IATF) quy định bắt buộc áp dụng trong tiêu chuẩn IATF 16949:2016. Bộ công cụ này gồm APQP, FMEA, MSA, SPC và PPAP — mỗi công cụ phụ trách một chức năng riêng biệt trong vòng đời sản phẩm khác nhau. Và mới đây đã được thêm Kế hoạch kiểm soát (CP) đã tạo nên bộ 6 công cụ quản lý chất lượng tốt cho Doanh nghiệp hướng đến. Bài viết này, chungnhaniso.org xin chia sẻ cho bạn về bộ 6 Core Tools trong hệ thống IATF 16949 một cách chi tiết.
5 Công cụ cốt lõi được sử dụng trong IATF 16949 là gì?
Nhiều người mới tiếp cận bộ tiêu chuẩn IATF 16949 thường thắc mắc 5 Core Tools thực chất là gì? Khi bắt đầu tìm hiểu các công cụ trong IATF 16949, bạn cần nắm chắc các yêu cầu chi tiết trong bộ tiêu chuẩn này. Tuy nhiên việc đó thường tốn khá nhiều thời gian. Vì vậy chúng tôi sẽ giới thiệu rõ ràng về các công cụ cốt lõi trong IATF 16949. Bởi lẽ những công cụ này không chỉ dành riêng cho IATF 16949, mà bạn còn có thể áp dụng vào thực tế để cải thiện hệ thống chất lượng doanh nghiệp. Đây chính là những công cụ xuất sắc hỗ trợ quản lý và nâng cấp hệ thống chất lượng.
5 Core Tools (5 công cụ cốt lõi) là tập hợp 5 phương pháp quản lý chất lượng được IATF phát triển và ban hành thành các tài liệu tham chiếu kỹ thuật riêng biệt, có hiệu lực pháp lý kèm theo tiêu chuẩn IATF 16949. Thuật ngữ “cốt lõi” phản ánh vai trò không thể thay thế của bộ công cụ này: IATF 16949 không thể được triển khai đầy đủ nếu thiếu bất kỳ công cụ nào trong số 5 công cụ.
Sự cần thiết chuyển dịch từ 5 Core Tools lên 6 Core Tools
Việc dịch chuyển dần từ 5 Core Tools lên 6 Core Tools trong ngành sản xuất ô tô (tiêu chuẩn IATF 16949:2016) phản ánh sự phát triển tự nhiên của quản lý chất lượng hiện đại: từ lý thuyết chuyển sang kiểm soát thực thi thực tế.
Trước đây, Control Plan thường chỉ được xem là một đầu ra (deliverable) thuộc công cụ APQP hay một tài liệu đính kèm trong hồ sơ PPAP. Tuy nhiên, Tổ chức AIAG đã chính thức ban hành sổ tay hướng dẫn Control Plan riêng biệt do các lý do cốt lõi sau:
- Sự thiếu sót trong thực thi thực tế: Nhiều doanh nghiệp thực hiện FMEA và APQP rất chi tiết trên giấy tờ, nhưng khi xuống xưởng sản xuất, công nhân lại không thực hiện đúng hoặc không có tài liệu hướng dẫn kiểm soát rõ ràng.
- Thiếu sự đồng bộ giữa R&D và Sản xuất: Kế hoạch kiểm soát bị tách rời khỏi phân tích rủi ro (FMEA), dẫn đến việc các đặc tính kỹ thuật quan trọng (Special Characteristics) bị bỏ sót trong quá trình kiểm tra hàng ngày.
- Tần suất thay đổi quá nhanh: Khi quy trình sản xuất hoặc thiết kế thay đổi, Control Plan cũ không được cập nhật kịp thời, gây ra lỗi hàng loạt.
- Sự phức tạp của xe điện (EV) và xe thông minh: Xe hiện đại đòi hỏi độ chính xác và an toàn khắt khe hơn, yêu cầu kiểm soát chặt chẽ đến từng công đoạn nhỏ nhất
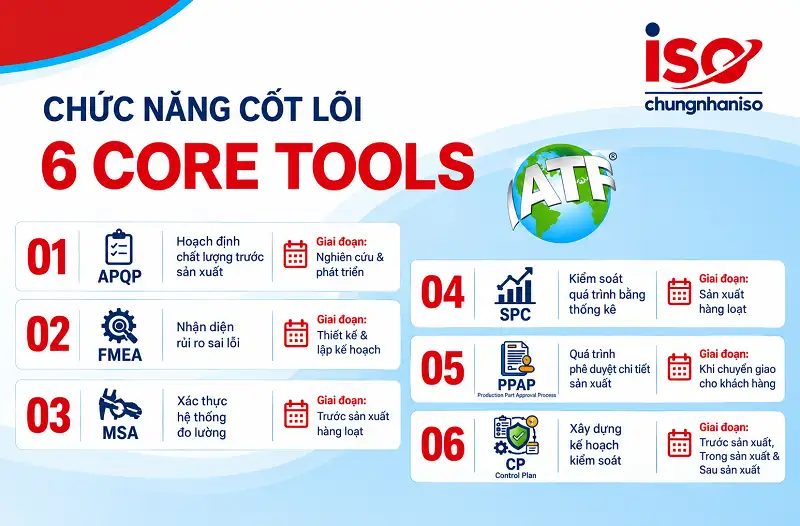
6 công cụ cốt lõi (6 Core Tools) được sử dụng trong IATF 16949 bao gồm:
- FMEA (Potential Failure Mode and Effects Analysis): Phân tích các dạng lỗi tiềm ẩn cùng tác động của chúng.
- SPC (Statistical Process Control): Kiểm soát quá trình sản xuất bằng các phương pháp thống kê.
- MSA (Measurement System Analysis): Phân tích và đánh giá hệ thống đo lường.
- APQP (Advanced Product Quality Planning): Lập kế hoạch chất lượng sản phẩm trước khi sản xuất.
- PPAP (Production Part Approval Process): Quy trình phê duyệt linh kiện sản xuất.
- CP (Control Plan): Kế hoạch kiểm soát
Mối Quan Hệ Giữa IATF 16949 và 6 Công Cụ Quản Lý Chất Lượng Cốt Lõi (6 Core Tools)
Ngành sản xuất ô tô luôn đặt ra những quy chuẩn khắc nghiệt về độ an toàn và tính chính xác của sản phẩm. Để trụ vững và tham gia vào chuỗi cung ứng toàn cầu, các doanh nghiệp bắt buộc phải vận hành một hệ thống kiểm soát chất lượng đạt chuẩn quốc tế.
Trong đó, IATF 16949 đóng vai trò là khung tiêu chuẩn quản lý chất lượng chuyên biệt do Hiệp hội Ô tô Quốc tế ban hành. Tiêu chuẩn này cung cấp định hướng chiến lược giúp doanh nghiệp tối ưu hóa vận hành, loại bỏ lãng phí và ngăn ngừa rủi ro ngay từ đầu.
Tuy nhiên, để cụ thể hóa các mục tiêu của IATF 16949 vào thực tế sản xuất, 6 công cụ quản lý chất lượng cốt lõi (6 Core Tools) chính là “chìa khóa” vận hành không thể thiếu. Việc kết hợp chặt chẽ giữa IATF 16949 và bộ 5 công cụ này giúp doanh nghiệp làm chủ toàn bộ vòng đời sản phẩm — từ khâu hoạch định, phân tích rủi ro, kiểm soát công đoạn cho đến cải tiến liên tục — đảm bảo linh kiện đầu ra đáp ứng trọn vẹn những yêu cầu khắt khe nhất của các hãng xe thế giới.
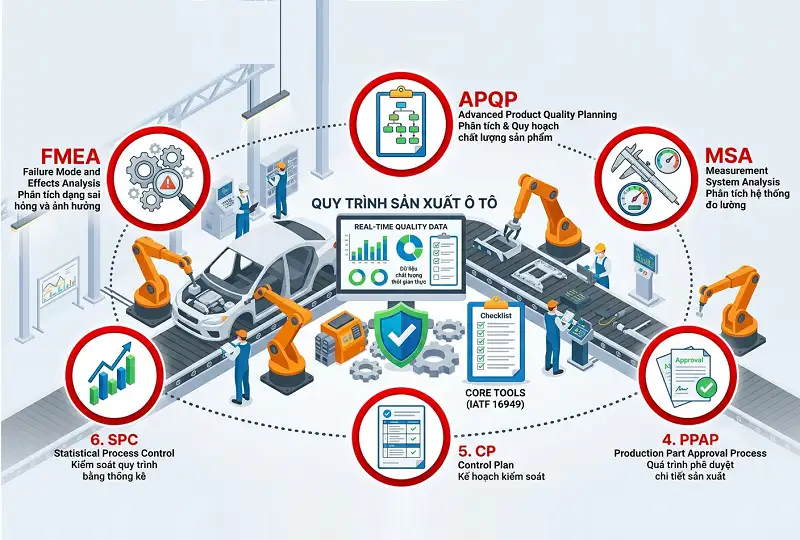
Bảng Tổng Hợp 6 Core Tools Và Chức Năng Từng Công Cụ
Bảng dưới đây tóm tắt tên gọi, chức năng chính và giai đoạn áp dụng của từng công cụ trong bộ 6 Core Tools:
Công cụ | Tên đầy đủ | Chức năng chính | Giai đoạn áp dụng |
APQP | Advanced Product Quality Planning | Hoạch định chất lượng sản phẩm từ giai đoạn thiết kế đến sản xuất hàng loạt | Nghiên cứu & phát triển |
FMEA | Failure Mode and Effects Analysis | Nhận diện và đánh giá rủi ro sai lỗi tiềm ẩn theo chỉ số RPN | Thiết kế & lập kế hoạch |
MSA | Measurement System Analysis | Kiểm định độ chính xác và tin cậy của hệ thống đo lường | Trước sản xuất hàng loạt |
SPC | Statistical Process Control | Giám sát và kiểm soát quá trình sản xuất bằng biểu đồ thống kê | Sản xuất hàng loạt |
PPAP | Production Part Approval Process | Phê duyệt chính thức linh kiện và quy trình sản xuất với khách hàng | Trước & khi ra mắt sản phẩm |
CP | Control Plan | Kế hoạch kiểm soát |
Sáu công cụ trên không hoạt động độc lập. FMEA cung cấp dữ liệu rủi ro để APQP xây dựng kế hoạch kiểm soát, MSA xác nhận dữ liệu đo lường mà SPC sử dụng, còn PPAP tổng hợp kết quả từ cả 5 công cụ còn lại vào một hồ sơ thống nhất.
1: APQP (Advanced Product Quality Planning) Trong Ngành Ô Tô
APQP (Hoạch định chất lượng sản phẩm nâng cao) là phương pháp luận cấu trúc do Tập đoàn Hành động Ngành Công nghiệp Ô tô (AIAG) khởi xướng từ năm 1994 và cập nhật chuẩn mực ở phiên bản thứ 3 (xuất bản năm 2024). Công cụ này đóng vai trò lộ trình chiến lược, quy định rõ ràng từng bước triển khai nhằm bảo đảm mẫu sản phẩm mới thỏa mãn tuyệt đối các tiêu chuẩn khắt khe từ khách hàng ngay từ khâu phác thảo, trước khi chính thức đưa vào sản xuất đại trà.
5 Giai Đoạn Triển Khai APQP Chuẩn IATF 16949
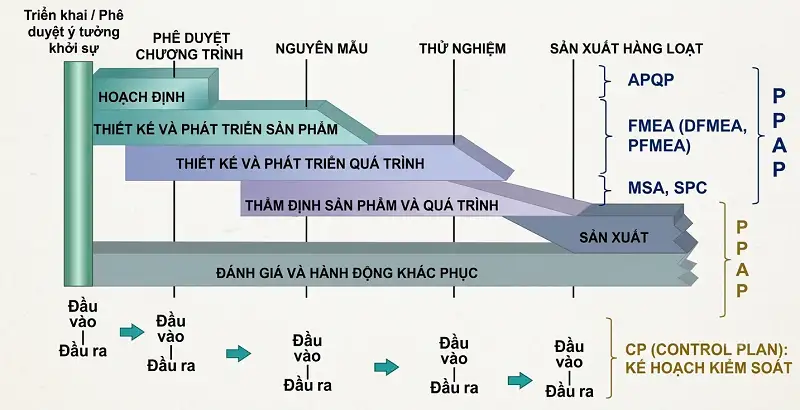
Quy trình APQP được thiết lập chặt chẽ qua 5 cột mốc phát triển cùng bộ kết quả đầu ra (outputs) định lượng cụ thể:
- Giai đoạn 1 – Hoạch định & Xác định chương trình (Planning): Lắng nghe tiếng nói khách hàng (VOC), thiết lập mục tiêu thiết kế, chi phí và định hình độ tin cậy của sản phẩm.
- Giai đoạn 2 – Thiết kế & Phát triển sản phẩm (Product Design & Development): Tối ưu hóa bản vẽ kỹ thuật, xây dựng phân tích rủi ro thiết kế (DFMEA) và xác định danh mục đặc tính đặc biệt.
- Giai đoạn 3 – Thiết kế & Phát triển quy trình sản xuất (Process Design & Development): Chuẩn hóa sơ đồ dòng chảy công nghệ, phân tích rủi ro quy trình (PFMEA) và thiết lập Kế hoạch kiểm soát (Control Plan).
- Giai đoạn 4 – Xác nhận giá trị sản phẩm & Quy trình (Product & Process Validation): Tiến hành chạy thử nghiệm dây chuyền (Production Trial Run), kiểm tra hệ thống đo lường và đánh giá năng lực công đoạn qua số liệu thống kê.
- Giai đoạn 5 – Đánh giá, Phản hồi & Cải tiến liên tục (Feedback, Assessment & Corrective Action): Trích xuất dữ liệu vận hành thực tế để tinh chỉnh quy trình, giảm thiểu biến động và tối ưu hóa hiệu suất sản xuất.
Thành tố cốt lõi chi phối toàn bộ tiến trình APQP chính là Control Plan (Kế hoạch kiểm soát) – văn bản tổng hợp toàn bộ giải pháp quản lý chất lượng xuyên suốt chuỗi vận hành, đồng thời là hồ sơ pháp lý bắt buộc trong bộ thủ tục phê duyệt linh kiện PPAP.
2: FMEA (Failure Mode And Effects Analysis) Trong Ngành Ô Tô
FMEA (Phân tích dạng sai lỗi tiềm ẩn và tác động) là công cụ phòng ngừa rủi ro mang tính hệ thống, giúp doanh nghiệp của bạn chủ động nhận diện tốt đươc các sự cố có thể xảy ra trong khâu thiết kế hoặc công đoạn chế tạo. Bằng cách định lượng mức độ nghiêm trọng, tần suất xuất hiện cùng khả năng phát hiện lỗi, công cụ FMEA này giúp hỗ trợ các kỹ sư xếp hạng mức độ nguy cơ, từ đó thiết lập giải pháp khắc phục kịp thời trước khi rủi ro biến thành thiệt hại thực tế.
2 Loại Hình FMEA Cốt Lõi Trong Chuẩn IATF 16949
Trong mô hình quản lý chất lượng ngành ô tô, bộ công cụ FMEA được chia làm hai trụ cột tương ứng với các cột mốc trong tiến trình APQP:
- DFMEA (Design FMEA – Phân tích rủi ro thiết kế): Được tiến hành do đội ngũ kỹ sư R&D đảm nhiệm ở giai đoạn 2 của APQP. Công cụ này hiện tại được tập trung bóc tách các sơ hở về mặt cấu trúc, vật liệu hoặc tính năng kỹ thuật của sản phẩm.
- PFMEA (Process FMEA – Phân tích rủi ro quy trình): Do bộ phận kỹ thuật sản xuất thực hiện tại giai đoạn 3 của APQP. PFMEA hướng tới việc dự báo các biến động, thao tác sai hỏng hoặc lỗi thiết bị phát sinh ngay trên dây chuyền lắp ráp.
Điểm Cốt Lõi Trong Chuẩn AIAG-VDA FMEA Mới Nhất
Sự dung hợp giữa tiêu chuẩn AIAG (Bắc Mỹ) và VDA (Đức) đã tạo nên bước ngoặt lớn cho FMEA với nhiều cải tiến mang tính đột phá:
- Thay thế chỉ số RPN truyền thống: Loại bỏ việc nhân thuần túy 3 chỉ số (Action Priority: H/M/L), thay bằng Ma trận ưu tiên hành động (Action Priority – AP) với 3 mức độ High (Cao) – Medium (Trung bình) – Low (Thấp) giúp việc ra quyết định xử lý chính xác và trực quan hơn.
- Bổ sung Bước 7 (Báo cáo & Lưu trữ hồ sơ): Chuẩn hóa quy trình 7 bước, yêu cầu bắt buộc phải tổng hợp kết quả, báo cáo cấp quản lý và tiến hành đánh giá lại hiệu quả sau khi thực hiện các biện pháp khắc phục rủi ro.
3. MSA (Measurement System Analysis) – Kỹ Thuật Đánh Giá Hệ Thống Đo Lường
MSA đại diện cho hệ thống các phương pháp thống kê chuyên sâu nhằm kiểm định chất lượng toàn diện của một quá trình đo. Công cụ MSA này hiện có thể phân tích đồng thời thiết bị, kỹ năng người thao tác lẫn môi trường thực nghiệm. Với mục đích cốt lõi chính là bạn có thể xác minh được tốt mức độ chính xác và độ tin cậy của dữ liệu đầu vào, đảm bảo thông số thu được đủ tiêu chuẩn để phục vụ việc ra quyết định trong quản lý chất lượng.
Những dạng nghiên cứu MSA trọng tâm trong chuỗi cung ứng ô tô:
- Gage R&R (Tính lặp lại & Tính tái lập): Đo lường tổng biến dạng và độ sai lệch tạo ra từ máy đo cùng nhân sự vận hành. Theo chuẩn AIAG (Xuất bản lần 4, 2010), mức sai số này bắt buộc không vượt quá 10% biên độ dung sai cho phép.
- Bias Study (Kiểm tra độ lệch): Xác định khoảng cách chênh lệch giữa giá trị đo trung bình thực tế so với chuẩn tham chiếu mẫu.
- Linearity Study (Kiểm tra tính tuyến tính): Đánh giá độ ổn định của sai số trên toàn bộ dải đo hoạt động của thiết bị.
- Stability Study (Đánh giá độ ổn định thời gian): Đo lường xu hướng suy giảm độ chính xác của dụng cụ đo theo chu kỳ làm việc thực tế.
Lưu ý: Thực hiện mô hình MSA một cách thành công chính là tiền đề cho việc bắt buộc trước khi triển khai SPC. Nếu như công cụ đo lường MSA đó có thể phát sinh sai số lớn, mọi dữ liệu vẽ trên biểu đồ kiểm soát SPC sẽ mất hoàn toàn giá trị thực tiễn.
4. SPC (Statistical Process Control) – Phương Pháp Kiểm Soát Dây Chuyền Bằng Thống Kê
Bộ công cụ SPC ứng dụng các biểu đồ kiểm soát chuyên dụng (Control Charts) có thể giúp giám sát một cách liên tục diễn biến của một dây chuyền sản xuất. Với phương pháp này giúp phân tách ra rõ ràng giữa sự biến động một cách tự nhiên (nguyên nhân thông thường) và sự biến động một cách bất thường (nguyên nhân đặc biệt), từ đó duy trì tính ổn định cùng khả năng dự báo chính xác cho quá trình.
Các chỉ số đo lường năng lực quy trình cốt lõi trong SPC:
- Chỉ số Cp & Cpk: Phản ánh khả năng đáp ứng tiêu chuẩn dung sai kỹ thuật. Tiêu chuẩn ngành ô tô AIAG quy định giá trị Cpk tối thiểu phải đạt 1.33 (tương ứng tỷ lệ lỗi tối đa 6,310 ppm) đối với các đặc tính kỹ thuật trọng yếu trong giai đoạn chế tạo hàng loạt.
- Chỉ số Pp & Ppk: Đo lường năng lực sơ bộ dựa trên dữ liệu thu thập từ đợt chạy thử nghiệm (Production Trial Run). Yêu cầu Ppk tối thiểu cần đạt 1.67 cho các thông số quan trọng ở giai đoạn tiền khởi động (Pre-launch).
- Biểu đồ Xbar-R và Xbar-S: Dùng để theo dõi và kiểm soát các biến số liên tục theo thời gian thực.
Khác với các phương pháp kiểm tra truyền thống, công cụ SPC đóng vai trò như một hệ thống cảnh báo sớm: phát hiện các xu hướng lệch chuẩn ngay từ ban đầu để ngăn ngừa sản phẩm lỗi xuất hiện trên dây chuyền.
5. PPAP (Production Part Approval Process) – Quy Trình Phê Duyệt Sản Phẩm Hàng Loạt
Công cụ PPAP này chính là bộ chuẩn mực phê duyệt chính thức nhằm khẳng định năng lực sản xuất của nhà cung ứng đối với khách hàng (OEM hoặc các nhà cung cấp Cấp 1 – Tier 1). Thông qua PPAP, nhà sản xuất minh chứng rằng toàn bộ linh kiện và quy trình chế tạo thực tế đã đáp ứng chính xác 100% các tiêu chí kỹ thuật cam kết. Đây không đơn thuần là đợt nghiệm thu ngắn hạn mà là bộ hồ sơ chứng thực toàn bộ kết quả từ chuỗi hoạt động hoạch định APQP.
Phân loại 5 Cấp độ (Levels) nộp hồ sơ PPAP:
- Cấp độ 1 (Level 1): Chỉ gửi Bản cam kết tuân thủ sản phẩm (Part Submission Warrant – PSW).
- Cấp độ 2 (Level 2): Nộp PSW kèm theo mẫu sản phẩm thực tế và một số tài liệu kỹ thuật giới hạn.
- Cấp độ 3 (Level 3): Nộp PSW cùng toàn bộ hồ sơ kỹ thuật chi tiết và mẫu sản phẩm đại diện — đây là cấp độ xét duyệt chuẩn mực và phổ biến nhất.
- Cấp độ 4 (Level 4): Nộp PSW kết hợp với các hồ sơ phát sinh theo yêu cầu riêng biệt từ đối tác.
- Cấp độ 5 (Level 5): Toàn bộ dữ liệu, hồ sơ và mẫu thử được lưu trữ tại nhà máy của bên cung ứng để đối tác thẩm định trực tiếp tại hiện trường.
Một bộ hồ sơ PPAP hoàn chỉnh ở Cấp độ 3 bao gồm đúng 18 hạng mục thành phần, tiêu biểu như: Bản vẽ thiết kế, phân tích rủi ro DFMEA & PFMEA, Kế hoạch kiểm soát (Control Plan), báo cáo Gage R&R, đánh giá năng lực Cpk, sản phẩm mẫu và giấy cam kết PSW.
6. CP (Control Plan): Kế hoạch kiểm soát
Trong hệ thống quản lý chất lượng theo tiêu chuẩn IATF 16949, Control Plan (CP) đóng vai trò là “kim chỉ nam” vận hành, tổng hợp toàn bộ các phương pháp kiểm soát được áp dụng cho từng công đoạn sản xuất. Một kế hoạch kiểm soát chi tiết hóa cách thức quản lý từ khâu tiếp nhận nguyên vật liệu đầu vào, quá trình chế tạo thực tế cho đến khâu kiểm tra đóng gói thành phẩm.
Các thành phần cốt lõi cấu thành nên một Control Plan chuẩn:
- Thông tin công đoạn & Thiết bị: Xác định rõ tên công đoạn, số thứ tự bước thực hiện và máy móc/dụng cụ được sử dụng.
- Đặc tính kiểm soát: Phân loại rõ đặc tính sản phẩm (kích thước, độ bền…) và đặc tính quy trình (nhiệt độ, áp suất, tốc độ…).
- Tiêu chuẩn kỹ thuật & Dung sai: Mức giới hạn chấp nhận được cho từng tham số kiểm tra.
- Phương pháp đo lường & Mẫu thử: Quy định rõ công cụ đo (micrometer, dưỡng đo...), cỡ mẫu thực nghiệm (sample size) và tần suất kiểm tra (frequency).
- Kế hoạch phản ứng (Reaction Plan): Hướng dẫn xử lý cụ thể cho công nhân/kỹ sư ngay khi phát sinh bất thường hoặc phát hiện sản phẩm lệch chuẩn.
Mối Quan Hệ Giữa Control Plan Với Các Công Cụ Core Tools Khác
Control Plan không phải là một tài liệu đứng độc lập mà công cụ này chính là kết quả trực tiếp của sự kết hợp giữa các công cụ trong bộ IATF Core Tools:
- Kết nối với APQP & PFMEA: Control Plan được lập ra trong giai đoạn hoạch định APQP. Các điểm rủi ro cao (có chỉ số RPN/AP lớn) được phát hiện từ PFMEA sẽ trực tiếp trở thành các điểm kiểm soát trọng yếu bắt buộc phải có trong Control Plan.
- Đồng bộ với MSA & SPC: Mọi thiết bị đo lường được quy định trong Control Plan đều phải trải qua đánh giá MSA. Đồng thời, các thông số kỹ thuật quan trọng liệt kê trên Control Plan sẽ được theo dõi liên tục bằng biểu đồ SPC.
- Thành phần bắt buộc trong PPAP: Control Plan (bao gồm bản Prototype, Pre-launch và Production) là 1 trong 18 yếu tố cấu thành bắt buộc trong bộ hồ sơ PPAP trình khách hàng phê duyệt.
Lộ trình 5 Core Tools tối ưu hóa chất lượng sản xuất
Trong ngành chế tạo và sản xuất hiện đại, bộ 6 công cụ cốt lõi (6 Core Tools) đóng vai trò là “xương sống” giúp doanh nghiệp kiểm soát toàn diện chất lượng vận hành. Từ khâu nghiên cứu phát triển (R&D), ra mắt sản phẩm mới (NPI) cho đến việc xử lý sự cố kỹ thuật hay cải tiến quy trình, việc áp dụng đúng công cụ vào đúng thời điểm sẽ quyết định sự thành bại của doanh nghiệp. Để đạt hiệu quả tối đa, hệ thống này cần được vận hành theo một lộ trình khép kín và chuẩn xác: APQP ➔ FMEA ➔ MSA ➔ SPC ➔ PPAP.
Bước 1: Khởi động với APQP (Lập kế hoạch nâng cao chất lượng sản phẩm)
APQP là bước đặt nền móng cho toàn bộ chuỗi sản xuất nhằm đảm bảo mọi tiêu chuẩn kỹ thuật đều được kiểm soát ngay từ đầu. Bộ phận R&D tiến hành xác định các đặc tính cốt lõi của sản phẩm (kích thước, cơ lý tính, dung sai cho phép) và phân tích tác động trực tiếp của chúng tới trải nghiệm người dùng. Các yêu cầu kỹ thuật được chuyển giao nhanh chóng cho kỹ sư quy trình/kỹ sư sản xuất trước khi chốt bản vẽ thiết kế chính thức. Đội ngũ sản xuất tiếp nhận dữ liệu để lập biểu đồ dòng chảy quy trình (Process Flow Diagram), chuẩn bị cơ sở cho các khâu tiếp theo.
Bước 2: Phân tích rủi ro tiềm ẩn bằng FMEA
Dựa trên các thông số đã thiết lập từ APQP, FMEA giúp doanh nghiệp “phòng bệnh hơn chữa bệnh“:
- Nhận diện lỗi: Đưa các tiêu chuẩn từ APQP vào mô hình FMEA để liệt kê toàn bộ rủi ro, dạng thất bại tiềm ẩn (Potential Failure Modes) có thể xảy ra ở từng công đoạn.
- Đánh giá mức độ ảnh hưởng: Định lượng độ nghiêm trọng, tần suất xuất hiện và khả năng phát hiện lỗi để đưa ra giải pháp khắc phục phòng ngừa kịp thời.
Bước 3: Đảm bảo độ tin cậy đo lường cùng MSA
Trước khi đưa dữ liệu vào kiểm soát, hệ thống đo lường phải đảm bảo tính chính xác tuyệt đối:
- MSA tiến hành kiểm định toàn bộ hệ thống gồm: thiết bị đo, phương pháp thao tác và kỹ năng của thao tác viên.
- Loại bỏ các sai số đo lường nhằm đảm bảo dữ liệu thu thập được là hoàn toàn khách quan và đáng tin cậy.
Bước 4: Kiểm soát và cải tiến liên tục bằng SPC
Khi đã có dữ liệu chuẩn xác từ MSA, công cụ SPC sẽ được đưa vào vận hành thực tế:
- Giám sát quy trình: Sử dụng các biểu đồ kiểm soát (Control Charts) để theo dõi sự biến động của chất lượng theo thời gian thực.
- Tối ưu hóa sản xuất: Phân tích xu hướng dữ liệu để phát hiện sớm các bất thường, từ đó đưa ra hành động cải tiến liên tục (Kaizen) giúp ổn định quy trình.
Bước 5: Phê duyệt sản xuất hàng loạt với PPAP
Đây là bước nghiệm thu cuối cùng khẳng định năng lực cung ứng của doanh nghiệp:
- Tổng hợp toàn bộ hồ sơ, dữ liệu và mẫu sản phẩm thử nghiệm từ 4 bước trên.
- Báo cáo PPAP là bằng chứng minh bạch chứng minh với khách hàng rằng quy trình sản xuất đã hoàn toàn ổn định, chất lượng đồng đều và sẵn sàng cho việc sản xuất thương mại số lượng lớn.
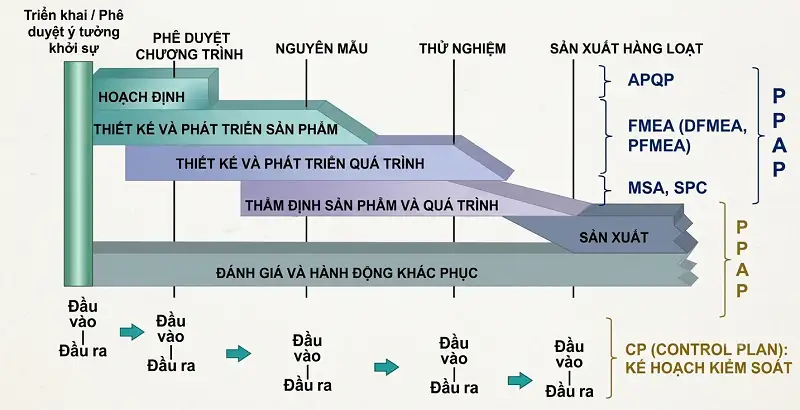
Ứng dụng chuẩn xác quy trình APQP – FMEA – MSA – SPC – PPAP không chỉ giúp doanh nghiệp chuẩn hóa hệ thống quản lý chất lượng theo tiêu chuẩn quốc tế mà còn giảm thiểu tối đa chi phí sai hỏng, nâng cao uy tín thương hiệu và đáp ứng trọn vẹn mọi kỳ vọng của khách hàng.
Control Plan (CP – Kế hoạch kiểm soát) không phải là một công cụ nằm tách rời, mà nó được khởi tạo từ rất sớm và đồng hành xuyên suốt toàn bộ vòng đời sản xuất của sản phẩm.
Cụ thể, Control Plan được lập, sử dụng và cập nhật qua 3 giai đoạn chính thuộc lộ trình APQP:
Giai đoạn Mẫu thử (Prototype Control Plan)
- Thời điểm: Xuất hiện trong giai đoạn thiết kế và phát triển sản phẩm (giai đoạn đầu của APQP).
- Nội dung: Tập trung kiểm soát các thông số kích thước, vật liệu và thử nghiệm cơ lý tính trong quá trình chế tạo các mẫu thử ban đầu.
Giai đoạn Tiền sản xuất (Pre-Launch Control Plan)
- Thời điểm: Thực hiện sau khi hoàn tất FMEA quy trình (PFMEA) và trước khi tiến hành sản xuất thương mại chính thức (giai đoạn chạy thử/chạy mẫu quy trình).
- Nội dung: Kiểm soát chặt chẽ hơn với tần suất đo lường/kiểm tra cao hơn nhằm phát hiện sớm các rủi ro trước khi đưa vào sản xuất hàng loạt. Đây cũng là một hồ sơ thành phần quan trọng trong bộ hồ sơ PPAP.
Giai đoạn Sản xuất hàng loạt (Production Control Plan)
- Thời điểm: Áp dụng khi quy trình đã được phê duyệt (sau PPAP) và chuyển sang sản xuất thương mại số lượng lớn.
- Nội dung: Là tài liệu sống (Living Document) hướng dẫn trực tiếp cho công nhân và bộ phận QC kiểm soát các đặc tính sản phẩm/quy trình, phương pháp đo, tần suất lấy mẫu, và hành động khắc phục khi xảy ra sự cố.
Lợi ích của 6 core tools cho doanh nghiệp
Sự kết hợp hoàn chỉnh giữa 5 Core Tools truyền thống (APQP, FMEA, MSA, SPC, PPAP) và Control Plan (CP) tạo nên một hệ thống quản trị chất lượng khép kín. Việc áp dụng đồng bộ bộ 6 công cụ cốt lõi này mang lại cho doanh nghiệp những lợi ích chiến lược sau:
1. Giảm thiểu chi phí ẩn và lãng phí trong sản xuất
Việc áp dụng 6 core tools có thể giúp doanh nghiệp phát hiện nhanh chóng và ngăn ngừa giai đoạn thiết kế (thông qua APQP và FMEA) giúp doanh nghiệp tránh được các chi phí làm lại (rework), phế phẩm (scrap) và xử lý sự cố đắt đỏ khi hàng đã ra xưởng. Nhờ quy trình kiểm soát chặt chẽ ở khâu PPAP và Control Plan, nguy cơ sản phẩm lỗi lọt ra thị trường dẫn đến thu hồi (recall) hay bồi thường được giảm xuống mức tối thiểu.
2. Chuẩn hóa quy trình và giảm sự biến động
Với công cụ MSA trong 6 core tools có thể giúp loại bỏ sai sót do thiếu thiết bị hoặc con người, đảm bảo mọi quyết định có thể được dựa trên dữ liệu chuẩn xác. Trong khi đó SPC giúp phát hiện sớm các dấu hiệu bất thường trên dây chuyền sản xuất trước khi lỗi thực sự xuất hiện, duy trì tính ổn định của quy trình.
3. Rút ngắn thời gian đưa sản phẩm ra thị trường (Time-to-Market)
Công cụ APQP cung cấp một lộ trình rõ ràng từng bước, giúp các phòng ban (R&D, Kỹ thuật, Sản xuất, Quality) phối hợp nhịp nhàng, giảm thời gian trễ tiến độ trong giai đoạn phát triển sản phẩm mới (NPI). Phân tích rủi ro sớm qua FMEA giúp khắc phục các điểm yếu kỹ thuật trước khi làm khuôn mẫu hoặc đưa vào sản xuất đại mass.
4. Nâng cao uy tín và tạo lợi thế cạnh tranh
Bộ 6 Core Tools là yêu cầu bắt buộc trong các tiêu chuẩn quản lý chất lượng hàng đầu như IATF 16949 (ngành ô tô) và được ứng dụng rộng rãi trong hàng không, điện tử, cơ khí chính xác.
5. Thúc đẩy văn hóa cải tiến liên tục (Kaizen)
Các tài liệu như FMEA, Control Plan hay biểu đồ SPC không phải là hồ sơ cố định mà là “Tài liệu sống” (Living Documents). Dữ liệu từ thực tế sản xuất liên tục cập nhật ngược lại vào các công cụ này, giúp doanh nghiệp tích lũy bí quyết công nghệ (Know-how) và cải tiến liên tục quy trình vận hành.
>>> Khóa đào tạo IATF 16949:2016 – Nhận thức và đánh giá nội bộ
Hãy liên hệ với TTSCERT ngay hôm nay để được đào tạo 6 công cụ IATF 16949 chuyên nghiệp của chúng tôi !
- Trụ sở chính: Tòa nhà Hồ Gươm Plaza, 102 Đ. Trần Phú, Hà Đông, Hà Nội
- Chi nhánh: 129/66/8 Liên khu 5-6, khu phố 35, Phường Bình Tân, TPHCM
- Hotline: 0961.656.088